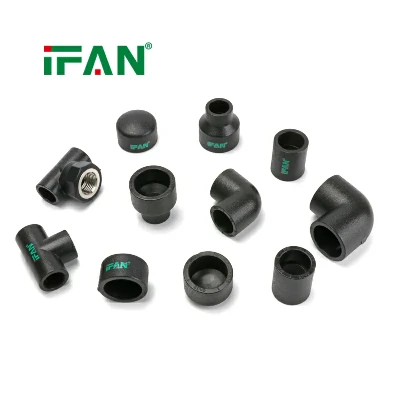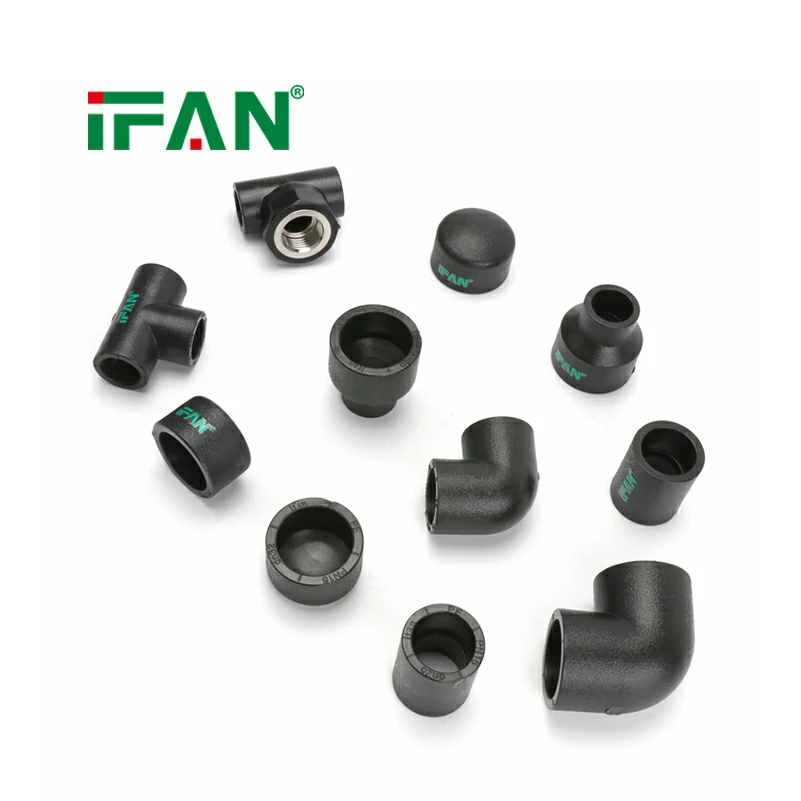


HDPE-svetsningsbeslag förenklar rörinstallationen
Märke: IFAN
Material: PE
Storlek: 20-110 mm
Prov: Gratis prov
Service: OEM & ODM
- Snabb leverans
- Kvalitetssäkring
- 24/7 kundservice
produkt introduktion

| Produktnamn | HDPE-svetsningsbeslag |
| Storlek | 20-110 mm |
| Färg | Svart färg eller anpassad |
| Förbindelse | Svetsning |
| MOQ | 100PCS |
| Prov | Gratis prov |
| Kontakta |

Ett praktiskt tillvägagångssätt för röranslutning
Installation av ett rörsystem av polyeten kräver noggrann koordinering mellan rörmått, val av koppling, förberedelse av skarvar och montering. HDPE-svetskopplingar ger en enkel anslutningsmetod som gör att kompatibla rörsektioner kan sammanfogas genom kontrollerad uppvärmning och smältning. Istället för att montera flera gängade delar arbetar installatörer direkt med röränden och kopplingshylsan.
Att välja kopplingar enligt rörlayouten
Det första steget för att förenkla installationen är att välja kopplingar som matchar det planerade rörarrangemanget. HDPE-svetsbeslag finns i flera konfigurationer, inklusive armbågar, T-stycken, kopplingar och reducerare. Varje typ tjänar ett specifikt syfte inom systemet, så valet bör baseras på tekniska ritningar och anslutningskrav.
Armbågar används där rörledningen ändrar riktning, medan T-stycken skapar grenanslutningar. Kopplingar ansluter kompatibla rörsektioner, och reducerar rymmer övergångar mellan specificerade rörstorlekar. Att identifiera dessa komponenter innan arbetet påbörjas hjälper installatörer att fastställa antalet och typen av beslag som krävs för varje sektion.
Dimensionskompatibilitet måste också bekräftas. Rörets ytterdiameter, monteringshylsans mått, materialspecifikationer och sammansmältningsprocedur bör motsvara det valda rörsystemet. Komponenter som ser likadana ut behöver inte nödvändigtvis vara lämpliga för samma anslutning.
Ett komponentschema som utarbetats före installationen kan lista varje beslag efter typ, storlek och plats. Arbetare kan sedan ordna delarna i den ordning de kommer att användas, vilket minskar onödig sökning och hjälper till att förhindra förvirring när flera monteringskonfigurationer är inblandade.
Mätning och kapning av rör exakt
Noggrann rörmätning är en viktig del av en organiserad installationsprocess. Före kapning bör installatörer hänvisa till rörlayouten och redogöra för monteringsarrangemanget, erforderligt insticksdjup och tillgängligt installationsutrymme. Måtten bör kontrolleras innan material tas bort, särskilt när flera sektioner måste passa ihop inom ett fast område.
Använd en lämplig rörskärare för att få fram en fyrkantig ände. Ett ojämnt snitt kan försvåra införingen och störa den avsedda monteringspositionen. Efter kapning, ta bort lösa partiklar och grader enligt tillverkarens instruktioner, inspektera sedan röränden för synliga defekter.
Organisera Socket Fusion Workstation
En välordnad arbetsstation hjälper installatörer att slutföra varje anslutning utan onödiga avbrott. Innan svetsningen påbörjas, samla ihop sockets fusion-maskinen, korrekt dimensionerade värmetillbehör, rörskärningsverktyg, mätutrustning, godkända rengöringsmaterial och nödvändig skyddsutrustning.
Placera smältmaskinen på ett stabilt underlag och kontrollera att dess värmeytor är rena och lämpliga för de valda rördimensionerna. Utrustningen bör nå den specificerade driftstemperaturen innan sammanfogningsprocessen startar. Installatörer måste följa tillverkarens instruktioner för temperaturkontroll, uppvärmningstid och utrustningens funktion.
Komponenter bör ordnas så att rör och koppling kan förflyttas från förberedelse till uppvärmning och montering utan hinder. Detta är särskilt viktigt eftersom överföringen från värmeverktyget till sammanfogningspositionen måste följa den föreskrivna proceduren.
När flera rörstorlekar är inblandade, märk kopplingarna och motsvarande värmetillsatser tydligt. Sådan organisation hjälper till att förhindra storleksvalsfel och undviker upprepade utrustningsändringar orsakade av osäkerhet. Ett rent, tillgängligt arbetsområde gör det också lättare att upprätthålla en konsekvent sekvens över på varandra följande anslutningar.
Komplettera varje led i en konsekvent sekvens
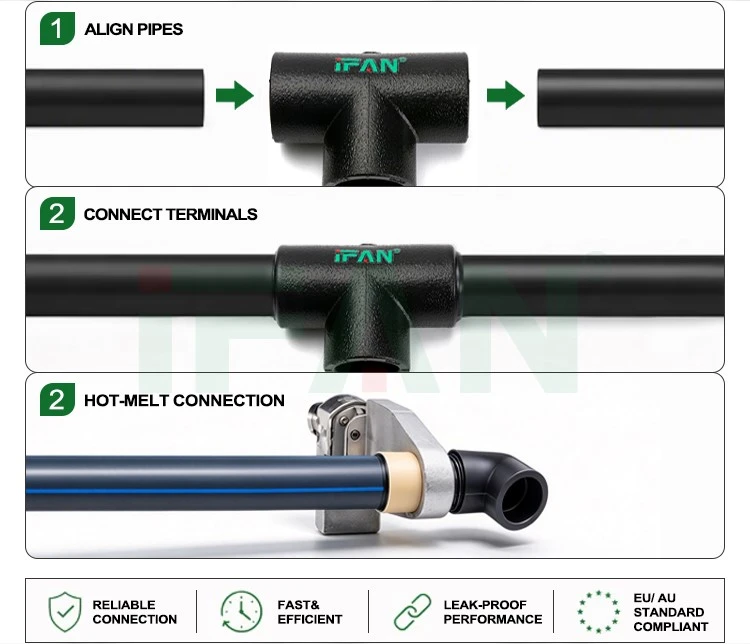
Socket fusion blir lättare att koordinera när varje anslutning följer samma grundläggande arbetsflöde. Inspektera först komponenterna och förbered sammanfogningsytorna enligt gällande instruktioner. Placera sedan röret och kopplingen på de matchande värmefästena och tillämpa den specificerade uppvärmningstiden.
Efter uppvärmning, ta försiktigt bort båda komponenterna och anslut dem omedelbart. För in röret rakt in i hylsan tills det når det markerade djupet. Undvik vridning eller onödig justering under montering om inte det godkända förfarandet uttryckligen tillåter det.
När komponenterna är sammanfogade, håll anslutningen i önskat läge och låt den svalna under den specificerade perioden. Flytta inte fogen till nästa installationssteg innan den erforderliga kyltiden har förflutit.
Denna sekvens ger en tydlig ram för arbetare att följa. En enkel jobbchecklista kan registrera om ytförberedelse, uppvärmning, insättning, inriktning och kylning har slutförts. För större installationer kan en tilldelning av specifikt ansvar till förberedelse-, svets- och inspektionspersonal hjälpa till att samordna arbetet samtidigt som man säkerställer att varje uppgift förblir inom arbetarens utbildning och behörighet.
Hantera hörn, grenar och begränsade utrymmen
Rörsträckningar består sällan helt av raka sträckor. Utrustningsanslutningar, vägggenomföringar och förändringar i höjd kan kräva armbågar, T-stycken eller andra beslag. Att kontrollera den avsedda orienteringen före svetsning hjälper till att förhindra monteringsfel som kan kräva omarbetning.
Installatörer bör jämföra det fysiska arrangemanget med projektritningarna innan anslutningen görs. Detta är särskilt viktigt för grenarmatur, där utloppets riktning måste matcha den planerade sträckningen. Att tillåta tillräckligt med utrymme för smältverktyget hjälper också till att säkerställa att komponenter kan värmas upp och sammanfogas korrekt.
I begränsade utrymmen kan det vara praktiskt att förbereda och sammanfoga tillgängliga rörsektioner innan de flyttas till sina slutliga lägen, förutsatt att installationssekvensen tillåter detta. De sammansatta sektionerna ska förbli hanterbara, och tillräcklig åtkomst måste finnas tillgänglig för de återstående fogarna.
Att planera monteringsordningen är därför lika viktigt som att välja själva beslagen. Genom att överväga åtkomst, verktygsavstånd och monteringsorientering i förväg kan installatörer undvika onödiga ompositioneringar och upprätthålla ett mer ordnat arbetsflöde.
Inspektera den slutförda installationen
Inspektion bör inkluderas under hela installationsprocessen. Efter att varje skarv har svalnat, kontrollera dess position, synliga tillstånd och inriktning mot tillämpliga installationskrav. Kontrollera att det anslutna röret följer den avsedda vägen och att det inte finns några uppenbara monteringsfel.
När rörsektionen är klar, utför de nödvändiga systemkontrollerna och tryck- eller läckagetestning i enlighet med projektspecifikationerna och relevanta standarder. Testparametrar måste vara lämpliga för systemet och bör inte väljas godtyckligt.
Att dokumentera det avslutade arbetet ger en tydlig redovisning av installationsaktiviteterna. Dokument kan innefatta komponentidentifiering, svetsparametrar där så krävs, inspektionsresultat och testresultat. Om en anslutning inte uppfyller acceptanskriterierna bör korrigeringsarbetet följa ett godkänt förfarande snarare än en improviserad reparation.
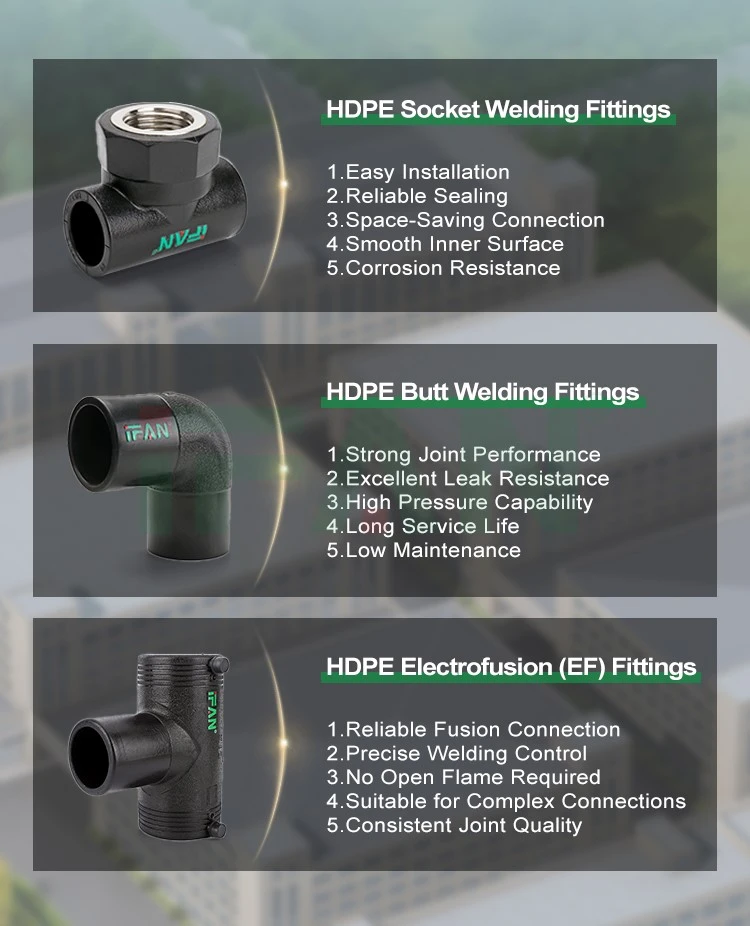


Populära Taggar: hdpe-svetskopplingar förenklar rörinstallation, Kina hdpe-hylssvetskopplingar förenklar rörinstallation tillverkare, leverantörer, fabrik