


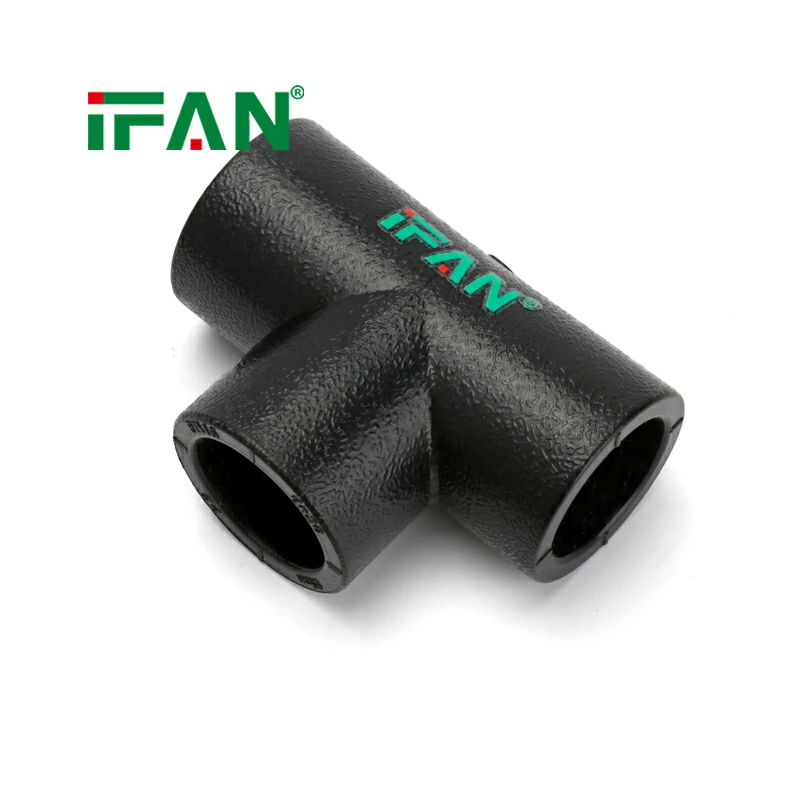


Läcksäker HDPE-svetsningsbeslag
Märke: IFAN
Material: PE
Storlek: 20-110 mm
Prov: Gratis prov
Service: OEM & ODM
- Snabb leverans
- Kvalitetssäkring
- 24/7 kundservice
produkt introduktion

| Produktnamn | HDPE-svetsningsbeslag |
| Storlek | 20-110 mm |
| Färg | Svart färg eller anpassad |
| Förbindelse | Svetsning |
| MOQ | 100PCS |
| Prov | Gratis prov |
| Kontakta |

Förstå rollen för sockelsvetskopplingar
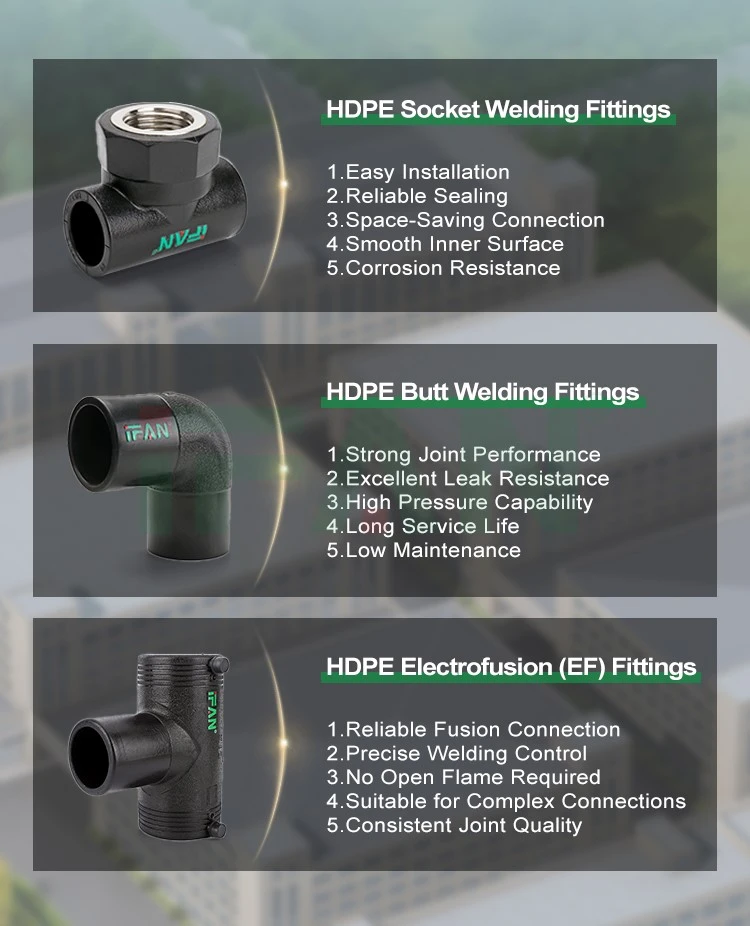
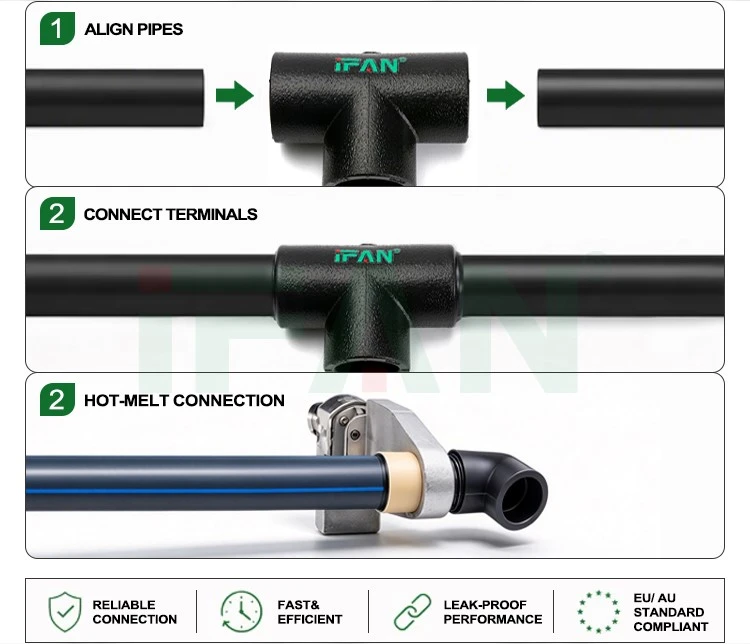
Socketsvetskopplingar av högdensitetspolyeten (HDPE) används för att ansluta kompatibla plaströr i system som kräver kontrollerade, läckagebeständiga fogar. Anslutningen bildas genom att värma upp den yttre ytan av röränden och den inre ytan av kopplingshylsan och sedan sammanfoga de uppmjukade materialen under specificerade förhållanden. När fogen svalnar smälter de uppvärmda ytorna samman till en kontinuerlig anslutning.
För att uppnå ett läckagesäkert resultat krävs mer än att välja rätt passform. Rördimensioner, yttillstånd, uppvärmningstemperatur, införingsdjup, inriktning och kylningstid måste alla kontrolleras. Varje faktor påverkar hur jämnt materialen smälter samman och om den färdiga fogen innehåller springor, svaga områden eller inre spänningar. Genom att förstå dessa krav kan installatörer närma sig sockelsvetsning som en exakt sammanfogningsprocess snarare än en enkel monteringsuppgift.
Välja kompatibla rör och kopplingar
Det första steget mot att förhindra läckage är att bekräfta att röret och kopplingen är lämpliga för sockets fusion. Deras materialkvaliteter, ytterdiametrar, uttagsdimensioner och tillämpliga svetsspecifikationer måste vara kompatibla. Även när två komponenter ser likadana ut kan skillnader i dimensioner eller materialsammansättning förhindra korrekt sammansmältning.
Innan installation, inspektera båda komponenterna för sprickor, repor, deformation, föroreningar och oregelbundna ytor. Var särskilt uppmärksam på röränden och insidan av kopplingshylsan, där smältgränssnittet kommer att bildas. Skadade eller kontaminerade komponenter bör inte användas utan en lämplig bedömning.
Dimensionell kompatibilitet avgör också hur röret kommer in i uttaget. Överdriven löshet kan störa konsekvent kontakt mellan de uppvärmda ytorna, medan en olämplig passform kan försvåra korrekt införande. Genom att använda komponenter som uppfyller samma tillämpliga standarder och att följa tillverkarens instruktioner skapas de nödvändiga förutsättningarna för en korrekt formad fog.
Förbereda rörytan på rätt sätt
Ytförberedelse påverkar direkt kvaliteten på fusionsgränssnittet. Smuts, fukt, olja, damm och andra föroreningar kan störa kontakten mellan uppmjukade polyetenytor. Före svetsning, rengör röränden och kopplingshylsan enligt tillverkarens specificerade procedur, med godkända rengöringsmaterial där så krävs.
Kapa röret rakt så att dess ände går in i hylsan jämnt. Ett vinklat snitt kan skapa ojämn införing och inkonsekvent sammansmältning runt omkretsen. Ta bort grader eller lösa partiklar utan att onödigt ändra rörets ytterdiameter. Markera erforderligt insticksdjup på röret för att ge en tydlig referens under monteringen.
Verktyg och arbetsytor ska också vara rena. Undvik att röra förberedda smältområden med bara händer eller placera komponenter på förorenade ytor. Om förberedelsen avbryts och fogytorna blir smutsiga, rengör dem igen enligt anvisningarna. Konsekvent förberedelse hjälper till att förhindra lokala luckor som kan bli läckagevägar efter att systemet tagits i drift.
Styra uppvärmningstemperatur och tid
Korrekt uppvärmning är centralt för sockelsvetsning. Värmeverktyget måste arbeta inom det temperaturområde som specificerats för rör- och kopplingssystemet. Om ytorna får otillräcklig värme kanske polyetenen inte mjuknar tillräckligt för att bilda en effektiv molekylbindning. Överdriven uppvärmning kan dock skada materialet, förvränga komponenterna eller skapa oregelbundna smältzoner.
Använd ett lämpligt sockets fusion-verktyg med rätt dimensionerade värmetillbehör. Kontrollera att verktyget når sin angivna driftstemperatur innan arbetet påbörjas. Röret och kopplingen bör placeras på lämpliga värmeytor under den föreskrivna perioden, med tidpunkten som bestäms av tillämplig procedur och komponentdimensioner.
Uppvärmningstider bör aldrig uppskattas enbart efter utseende eller genom att kopiera instruktioner för en annan rörstorlek. Miljöförhållanden, utrustningsspecifikationer och tillverkarens krav kan påverka proceduren. Noggrann temperaturkontroll och konsekvent timing hjälper till att skapa jämn uppmjukning över de avsedda fogytorna.
Tillåter tillräcklig kylningstid
Kylning är ett viktigt steg för att skapa en läcksäker hylsvets. Även om de yttre ytorna kan verka fasta kort efter monteringen, kräver fogen den angivna kylningstiden innan den tål hantering eller applicerade belastningar. Att flytta röret för tidigt kan störa fusionsgränssnittet eller introducera stress som inte är omedelbart synlig.
Följ tillverkarens kylschema för relevanta rördimensioner och svetsförhållanden. Undvik att böja, rotera, trycksätta eller på annat sätt belasta anslutningen under denna period om inte det godkända förfarandet uttryckligen tillåter det. Behåll erforderlig inriktning och stöd tills fogen har svalnat tillräckligt.
Kyltiden bör inte förkortas bara för att påskynda installationen. En anslutning som inte har slutfört den föreskrivna kylprocessen kan innehålla svagheter som blir uppenbara endast under tryckprovning eller drift. Att låta fogen svalna under kontrollerade förhållanden hjälper till att bevara fusionsstrukturen som bildas under uppvärmning och införing.
Inspektera och testa den färdiga anslutningen
Inspektion ger möjlighet att identifiera synliga oegentligheter innan rörledningen tas i drift. Undersök fogen för ojämn materialförskjutning, felinriktning, oväntade mellanrum, föroreningsmärken eller andra tecken på felaktig montering. Jämför den färdiga anslutningen med acceptanskriterierna som fastställts av den relevanta standarden eller tillverkarens procedur.
Enbart visuell inspektion kan inte bekräfta att varje fusionsgränssnitt är fritt från interna defekter. Vid behov, utför tryck- eller läckagetestning med en godkänd procedur som är lämplig för systemets konstruktion, driftsförhållanden och tillämpliga bestämmelser. Testtryck, varaktighet och acceptansgränser bör komma från de specificerade tekniska kraven snarare än ett godtyckligt värde.
Om en led misslyckas med inspektion eller testning, undersök orsaken och byt ut eller gör om anslutningen enligt den godkända reparationsproceduren. Försök inte att dölja ett defekt smältområde genom extern tätning eller icke godkända korrigeringsmetoder. Att registrera svetsparametrar, inspektionsresultat och testresultat hjälper också till att identifiera återkommande problem och bibehålla en jämn installationskvalitet.


Populära Taggar: läckagesäkra hdpe sockets svetsbeslag, Kina läckagesäkra hdpe sockets svetsbeslag tillverkare, leverantörer, fabrik


